Moulage par injection
Le moulage par injection est une méthode de moulage dans laquelle une résine chauffée et fondue est injectée dans un moule puis refroidie pour se solidifier dans la forme souhaitée ; dans les fermetures à glissière, il sert principalement à fabriquer des dents en plastique.
Sommaire6 sections
Définition et aperçu
Le moulage par injection est une méthode de transformation dans laquelle une résine fondue est forcée dans la cavité d’un moule, puis retirée après refroidissement et solidification. Comme il permet de produire de façon répétée des pièces en résine aux formes uniformes, il est utilisé pour les pièces de fermeture à glissière et les boucles dans les accessoires d’habillement.
Dans les fermetures à glissière, le moulage par injection ne désigne pas le type de fermeture lui-même, mais principalement le procédé utilisé pour fabriquer les dents. Les fermetures à glissière à dents moulées par injection sont généralement considérées comme un type de fermeture à glissière en plastique.
Structure et composants
Une fermeture à glissière se compose des dents gauche et droite, du ruban de fermeture qui maintient les dents, du curseur qui ouvre et ferme la fermeture, ainsi que de l’arrêt supérieur et de l’arrêt inférieur aux extrémités. Dans les modèles ouvrables, une tige d’insertion et une boîte de retenue, qui servent à séparer les côtés gauche et droit, sont ajoutées à l’extrémité inférieure.
Dans le moulage par injection, la résine est introduite dans un moule pour former la forme des dents, puis fixée sur le ruban. Des matériaux tels que le polyacétal peuvent être utilisés pour les dents, et le matériau comme la forme varient selon le produit.
- Dents : parties continues qui s’emboîtent à gauche et à droite pour former la zone d’ouverture et de fermeture.
- Curseur : pièce mobile qui rapproche les dents ou les sépare.
- Arrêt supérieur et arrêt inférieur : pièces qui empêchent le curseur de sortir aux extrémités.
- Ruban de fermeture : partie en ruban qui soutient les dents et est cousue en place.
Types et spécifications
Les fermetures à glissière à dents moulées par injection sont choisies en combinant la taille des dents, la couleur du ruban, la longueur, le type de curseur et les spécifications d’arrêt. À mesure que la taille des dents augmente, l’apparence, le toucher et les applications adaptées changent également ; il est donc nécessaire de vérifier l’ensemble des spécifications, et pas seulement le numéro de produit.
Les spécifications de l’extrémité inférieure comprennent un type à extrémité fermée qui ne s’ouvre qu’en partie et un type à extrémité ouverte qui permet de séparer les côtés gauche et droit. Il existe également des modèles séparables à deux voies et des modèles à double curseur avec deux curseurs, utilisés selon la position d’ouverture et la facilité d’utilisation lorsqu’ils sont portés.
Dans de nombreux cas, la longueur de la fermeture à glissière désigne la section continue à dents allant de l’arrêt supérieur à l’arrêt inférieur, ou de l’arrêt supérieur à la tige d’insertion. Comme cela ne correspond pas toujours à la longueur totale du ruban, confirmez la norme de mesure spécifiée lors de la commande.
Principales applications et sélection
Les fermetures à glissière à dents en plastique fabriquées par moulage par injection sont utilisées pour les vêtements d’extérieur, les vêtements de sport et de plein air, les sacs et d’autres articles où la légèreté et la résistance à la corrosion sont requises. Pour chaque application, choisissez-les en organisant des conditions de conception telles que la fréquence d’ouverture et de fermeture, l’épaisseur du tissu, la résistance requise et le fait que la fermeture soit visible ou cachée.
En couture, vérifiez que la quantité de couture à l’extrémité du ruban est appropriée et que la ligne de couture ne s’approche pas trop des dents. Si la ligne de couture ou le bord du tissu est entraîné par le curseur, cela peut provoquer des problèmes d’ouverture et de fermeture. Pour les tissus extensibles ou légers, stabilisez l’ouverture avec une toile thermocollante ou une bande de maintien si nécessaire.
Si un lavage, un nettoyage à sec, un lavage du vêtement ou un traitement lié à la chaleur est prévu, vérifiez à l’avance l’adéquation du corps de la fermeture, du ruban et du curseur. Il est important de contrôler le vrillage du ruban des deux côtés, l’engagement des dents et le fonctionnement du curseur pendant la phase de prototypage.
Différences avec des termes similaires
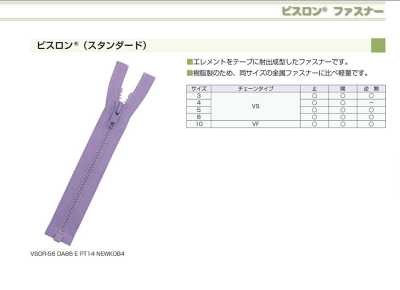
Vislon Zipper est un terme utilisé sur le marché pour désigner des fermetures à glissière utilisant des dents en plastique moulées par injection. Le moulage par injection, en revanche, est le procédé de transformation utilisé pour fabriquer ces dents. Distinguez la méthode de fabrication du nom du produit lors de la rédaction des spécifications.
Une fermeture à glissière à spirale utilise un élément plastique hélicoïdal continu fixé sur le ruban. Une fermeture à glissière en métal utilise des dents métalliques. Les deux sont des classifications basées sur la structure et le matériau de la fermeture à glissière, et la base de classification est différente du moulage par injection.
Questions fréquentes
Les fermetures à glissière moulées par injection et les Vislon Zippers sont-elles identiques ?
Le moulage par injection est une méthode de mise en forme de la résine à l’aide d’un moule, et n’est pas en soi le nom du produit ni le nom structurel de la fermeture à glissière. Vislon Zipper est utilisé comme nom pour les fermetures à glissière utilisant des dents en plastique moulées par injection. Lors de la commande, précisez également la taille des dents, la longueur, le type d’ouverture et le curseur.
Où mesure-t-on la longueur d’une fermeture à glissière moulée par injection ?
Dans de nombreux cas, la longueur de la fermeture à glissière est basée sur la section utile à dents. Pour les types à extrémité fermée, elle est considérée comme la distance entre l’arrêt supérieur et l’arrêt inférieur ; pour les types à extrémité ouverte, entre l’arrêt supérieur et le côté de la tige d’insertion à l’extrémité inférieure. Cependant, comme cela diffère de la longueur totale du ruban, confirmez les spécifications du fournisseur.
À quoi faut-il faire attention lors de la couture de fermetures à glissière en plastique à dents moulées par injection ?
Si la ligne de couture s’approche trop des dents, il est plus probable que le curseur accroche le fil à coudre ou le bord du tissu. Il est également important de coudre les rubans gauche et droit au même endroit et d’empêcher l’étirement ou le gondolage à l’ouverture. Avant la production en série, effectuez des essais d’ouverture et de fermeture ainsi que des tests de lavage, y compris avec les conditions du tissu.
- Rechercher des produits « moulage par injection »
- Produits en matière « Polyacétal »
- Produits pour le style « Pour vêtements d'extérieur/blousons/manteaux »
- Produits pour le style « Pour le sport »
- Produits pour le style « Plein air »
- Produits pour le style « Pour sacs »
- Voir les produits « Fermeture à glissière »